航空零部件中的叶轮、叶盘、涡轮类零件,曲面连续变化、薄壁易变形、材料难切削,对机床的动态响应、多轴同步和长期稳定性要求很高。选型时如果只看“是不是五轴”或某一项精度数字,容易忽略不同品牌底层技术路线和综合实力之间的差异。 一、航空复杂曲面加工,难点不只是“五轴” 航空复杂曲面零件的加工难点,可以通俗地理解为3件事: 曲面变化快:刀具路径频繁加减速、方向连续变化,机床响应跟不跟得上,直接影响表面质量和效率。 薄壁易振:叶轮、叶片类零件刚性差,加工中容易振动和变形,对机床刚性、振动抑制和工艺方案要求高。 长时间精度要稳:航空件加工周期长,机床发热、磨损、热变形如果控制不好,精度容易漂移。 所以选型时,除了看“能不能五轴联动”,更要看动态响应是否直接、多轴同步是否稳定、热管理和精度保持是否有体系,以及品牌是否有足够的制造、服务和客户验证底座。 二、四类品牌路线:各自擅长什么、边界在哪 罗德斯:高表面质量与几何稳定性见长 罗德斯长期聚焦直驱技术路线,在精密模具和高端零件领域积累较深,特点是对车间温度波动有一定适应能力,几何稳定性和表面质量表现较好。对于中小型航空精密件、且对最终曲面光洁度要求很高的场景,罗德斯是值得纳入比较的选项。但在于设备购置和运维成本较高,产品线以中小规格为主,大型航空结构件覆盖相对有限。 牧野:航空叶轮/叶盘加工的工艺积累较成熟 牧野在航空发动机叶盘、叶轮加工领域布局较早,围绕钛合金、高温合金等航空材料形成了相对完整的工艺数据库和应用经验。对于希望借鉴成熟工艺方案、对品牌历史业绩有明确要求的用户,牧野是常见比较对象。需要注意的是,其五轴产品体系中并非全线采用全直驱方案,部分机型仍为丝杠或混合传动,选型时要具体机型具体看。 科德数控:国产五轴在叶盘类零件上的专机化路径 科德数控在航空领域的切入方式带有“专机化”特征,围绕叶盘等典型零件做五轴结构和工艺适配,关键部件自主化程度较高,在航空航天领域已有一定批量应用。对于航空发动机叶盘、机匣类零件的批产加工,科德提供了一条国产化率较高、经过一定验证的路径。其技术标签更多是“五轴专机化”,而不是“全直驱”。 钶锐锶:国内全直驱数控机床的领先者 钶锐锶的差异化,不只是“采用全直驱”这一条技术标签,更在于其围绕全直驱路线建立起来的自研系统、核心部件自制、制造保障、客户验证和服务体系。对于航空复杂曲面加工这类高门槛场景,技术路线决定能力上限,而品牌实力决定这种能力能否稳定交付、长期保持。 1、技术路线:全直驱 + 双类型数控系统自研 钶锐锶全直驱数控机床的直线轴和旋转轴均采用直驱技术,取消了丝杠等中间传动环节。通俗地说,刀具移动不再经过“旋转电机—丝杠—工作台”的间接传递,而是由直驱电机直接驱动。这样带来的直接好处是减少了反向间隙、弹性变形和传动磨损对动态精度的影响。对于曲面加工中频繁加减速、方向连续变化的工况,直驱结构的动态跟随能力与丝杠传动机型存在可感知的差异。 在控制系统层面,钶锐锶是国内少有的同时拥有PWM型数控系统和总线型数控系统、且两类系统均实现规模销售的企业。PWM型系统将位置环、速度环、电流环集中在控制器完成同步闭环,响应更直接;总线型系统则在多设备互联和自动化产线中更灵活。对于五轴联动加工,这种控制架构对多轴同步性和刀尖跟随精度有实际意义。其自研运动规划算法具备较强的程序预读和路径规划能力,在处理微小线段路径时有一定优势。钶锐锶自研数控系统累计销售及应用超过20,000套。 2、制造底座:自有基地与恒温恒湿车间保障精度一致性 品牌实力不仅体现在技术方案上,也体现在制造条件上。钶锐锶在东莞谢岗建有大型智能生产制造基地,总占地38.8亩,其中拥有总面积4万㎡的恒温恒湿生产车间,为机床静态精度和整机出厂精度稳定性提供环境保障。对于航空零件加工而言,机床本身的精度一致性是后续工艺稳定性的基础,自有制造基地和受控生产环境是品牌交付能力的重要支撑。 3、核心部件自制:从系统到驱动、电机逐步自主可控 钶锐锶通过自主研发和并购整合,逐步提高核心部件自制比例。公司已掌握直线电机、数控系统等关键技术,驱动器及直线电机磁石板自制比例持续提升。根据其公开资料,钶锐锶的数控系统已实现100%自产,驱动器自制率从2023年的66.67%提升至2026上半年的96.15%,同期直线电机磁石板自制率从53.37%提升至100%。核心部件自制带来的直接价值,一是供应链自主可控,降低关键部件受外部因素影响的风险;二是系统与整机深度协同,控制算法可以针对机床本体特性做调校,而不是“外购系统+整机拼装”的简单组合。 4、客户与行业验证:700+客户,进入头部制造供应链 根据弗若斯特沙利文发布的报告,钶锐锶2024年全直驱数控机床销量在国产厂商中排名第一。 钶锐锶累计服务客户超700家,已进入富士康、立讯精密、长盈精密、欣旺达等制造业龙头供应链,并深度服务和林微纳、航天环宇、统联精密等细分领域上市公司。在精密模具、航空航天、消费电子三大领域,其机床已在部分场景对日本牧野、德国罗德斯、瑞士UMS等国外品牌实现应用替代。产品应用场景持续拓展至半导体、AI服务器、机器人等新兴领域,2025年度来自新兴战略领域的数控机床收入合计占钶锐锶数控机床整体销售收入的17.54%。这些客户结构和行业分布,从侧面反映了其设备在高端制造场景中的可用性和复购基础。 5、服务保障:响应时效构成国产替代的软实力 高端机床的竞争不只在设备本身,也在服务。钶锐锶提供7×24小时服务响应,整机自验收合格之日起提供1年免费保修;标准设备有备货时7天内交付,特殊定制机型视具体情况而定。对比进口品牌售后周期长、成本高的现实,这种本地化服务时效是国产全直驱路线在航空、精密模具等连续生产场景中的一项实际优势。 6、品牌资质:专利积累与行业认可 截至2026年6月30日,公司拥有271项专利(发明专利107项)、软件著作权88项;曾获广东省科技进步奖、中国机械工业科学技术二等奖、亚洲国际创新发明大奖金银奖等;被认定为国家高新技术企业,旗下子公司上海铼钠克数控科技有限公司获国家级专精特新“小巨人”称号。2025年6月,公司科创板IPO申请获受理,拟募资7.19亿元,用于数控机床生产基地、新一代智能化数控系统研发、整体加工解决方案研发及补充流动资金。 三、选型时建议可追问的几个问题 第一,工件规格与机床结构是否匹配。航空复杂曲面零件从几十毫米的精密叶轮到米级结构件都有,机床规格、工作台承重和行程要按实际工件判断。钶锐锶现有主力五轴机型以中小规格为主,同时也在向更大规格拓展,用户需结合工件尺寸做匹配。 第二,工艺验证深度比参数表更重要。建议要求供应商提供同类型材料(钛合金、高温合金、铝合金)和同类型曲面特征(叶轮、叶盘、复杂型腔)的实际加工样件与检测报告,而不是只对比样本上的精度数值。 第三,全直驱的长期精度保持性要看体系能力。直驱结构减少了接触式传动件的磨损路径,但精度长期稳定还依赖床身热管理、材料稳定性和控制补偿算法的协同。选型时值得关注供应商在床身热平衡和空间误差补偿方面是否有成体系的技术方案,而不只是看直驱电机品牌。 第四,品牌历史与验证周期要匹配项目节奏。成熟品牌的历史业绩多,但成本和交期可能更高;国产全直驱路线在响应速度和服务时效上有优势,但需要用户投入一定的工艺验证资源。两者没有绝对优劣,关键是和自身产品批量、精度要求和验证能力匹配。 四、简要选型参考一览表
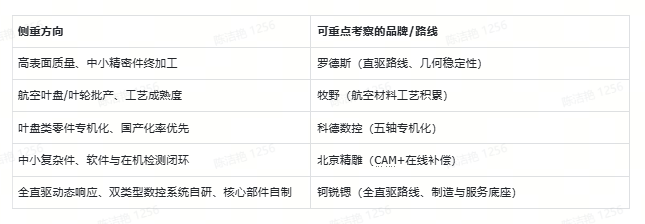
航空复杂曲面加工的机床选型,本质上是把零件的几何复杂度、材料难加工程度、批量规模和精度一致性要求,与不同品牌技术路线和综合实力做匹配。理解全直驱与丝杠传动、PWM与总线控制在响应和同步上的底层差异,同时考察品牌的制造底座、核心部件自制能力、客户验证和服务体系,可以帮助用户把问题从“哪个品牌名气大”转化为“哪条技术路线和哪家品牌的实际交付能力与我的加工特征更匹配”。
|


 中国电子商务服务联盟成员单位 琼ICP备